Injection plastique pour emballages cosmétiques
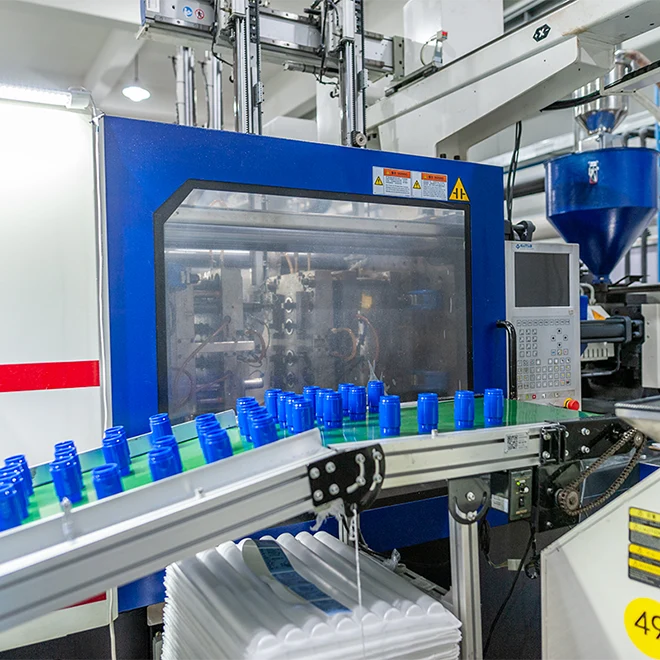
Chez UKPACK, l’injection plastique est l’une de nos capacités centrales de fabrication. Nous produisons des composants de précision tels que des flacons, des pots, des fermetures, des pièces de pompe et des inserts. Du DFM et de l’outillage à l’échantillonnage, à la production en série et au contrôle qualité, chaque pièce est suivie pour rester stable et répétable.
- Dimensions et ajustement stables d’un lot à l’autre
- Accompagnement d’ingénierie du DFM à la production en série
- Paramètres d’injection et plans de contrôle définis pour chaque référence
- Système qualité ISO 9001:2015 avec documentation disponible
Composants d’emballage moulés par injection
Nous nous concentrons sur les composants plastiques d’emballages structurés, pas sur des pièces industrielles sans lien avec votre application. Voici les principales familles de pièces que nous injectons au quotidien.
Flacons et pots
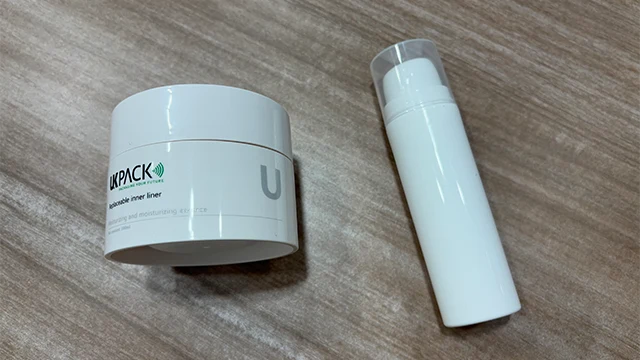
Corps de flacons et de pots à paroi simple ou épaisse pour liquides, crèmes et autres produits. L’épaisseur de paroi et le refroidissement sont contrôlés afin de limiter le gauchissement et de conserver des surfaces propres et régulières.
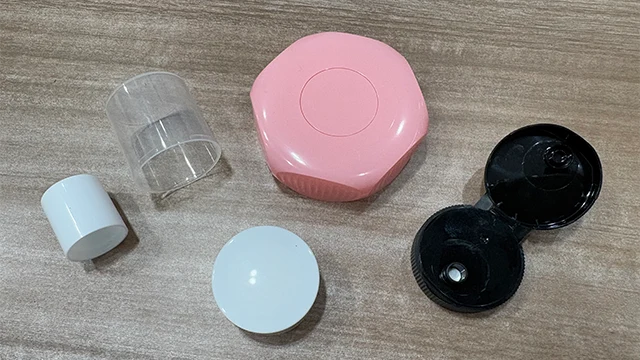
Fermetures et surcaps
Bouchons vissés, clapets, bouchons disque et surcaps de protection. Les dimensions du filetage et de l’étanchéité sont maintenues dans des tolérances serrées pour assurer un vissage fluide et un bon alignement.
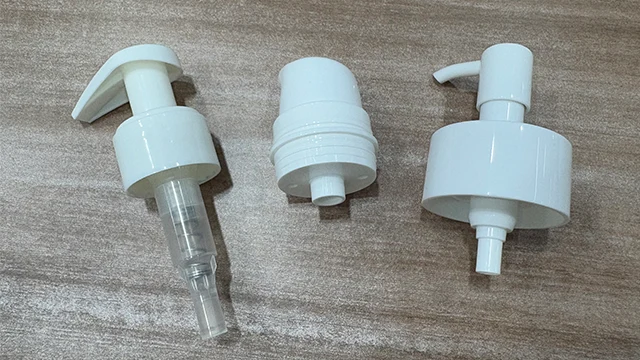
Composants de distribution
Parties supérieures et pièces extérieures de pompes, vaporisateurs et autres systèmes de distribution. Les zones qui influencent la course, l’étanchéité et la sensation d’utilisation sont suivies et ajustées pendant le développement.
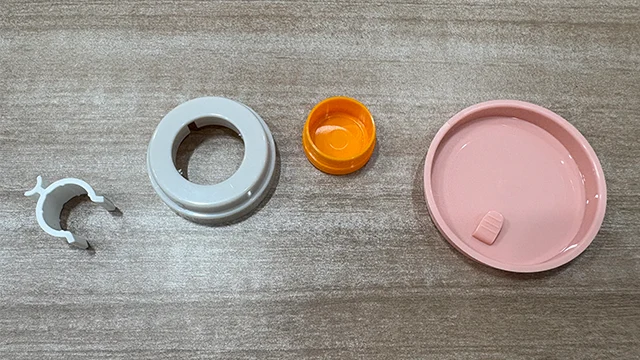
Inserts et pièces internes
Bouchons internes, tamis, godets internes, plateaux, bases et autres composants intérieurs. Les encliquetages et emboîtements sont conçus et contrôlés pour équilibrer maintien et effort d’assemblage.
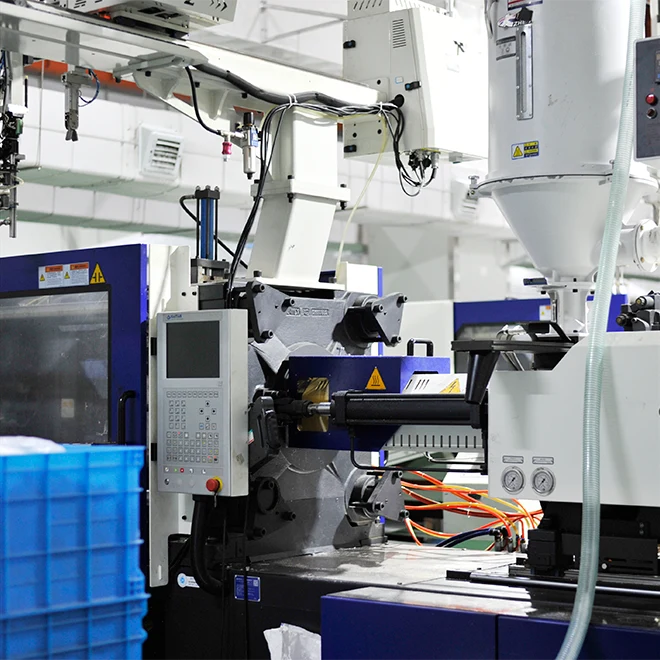
Maîtrise du process d’injection
Une injection stable dépend de réglages stables. Nous considérons la maîtrise du process comme une partie du produit, et non comme une étape secondaire.
- Fiches de réglage pour chaque moule et chaque référence, avec températures, pressions et temps de cycle
- Procédure de démarrage et contrôles de première pièce avant le passage en production
- Vérifications en cours de cycle du poids injecté et des dimensions critiques
- Refroidissement et éjection maîtrisés pour protéger filetages, lèvres d’étanchéité, arêtes et détails fins
- Enregistrement clair des modifications de paramètres pendant la production
Notre méthode pour un projet injecté
Chez UKPACK, nos projets d’injection plastique suivent généralement les étapes ci-dessous.
Étape 1 – Brief de la pièce et données de conception
Vous partagez les modèles 3D ou plans 2D, les volumes prévus et les dimensions ou tolérances critiques. Nous confirmons également l’usage de la pièce et les éléments avec lesquels elle doit s’ajuster ou s’assembler.
Étape 2 – Revue DFM et choix de la matière
Nos ingénieurs étudient la géométrie et sa moulabilité : épaisseur, dépouilles, nervures, contre-dépouilles et lignes de joint. Nous discutons en parallèle des résines adaptées et validons les dimensions et zones fonctionnelles clés.
Étape 3 – Fabrication du moule et échantillons T1
Le moule est conçu et fabriqué selon le DFM et le plan matière approuvés. Nous réalisons les échantillons T1 et partageons les pièces avec un premier retour dimensionnel et visuel.
Étape 4 – Mise au point et définition de la fenêtre process
À partir des résultats T1, nous affinons les détails de l’outillage et les réglages de la presse, puis réalisons d’autres échantillons si nécessaire. Après votre approbation, nous verrouillons la fiche de réglage et les points de contrôle de la référence.
Étape 5 – Production par injection et contrôle en cours de process
Les pièces sont injectées selon les paramètres validés, avec des contrôles en cours de production sur le poids injecté, les dimensions et l’aspect. Tout écart par rapport aux limites de contrôle est corrigé selon le plan convenu.
Étape 6 – Finition, conditionnement et réassorts
Les pièces peuvent être ébavurées, légèrement assemblées ou conditionnées selon vos spécifications, prêtes pour l’étape suivante. Pour les réassorts, nous réutilisons le même outillage, les mêmes réglages et le même plan de contrôle, sauf changement maîtrisé.
Projets clients et études de cas
Ces projets montrent comment nous avons utilisé des composants injectés – flacons, fermetures et inserts – pour transformer des idées en emballages stables et prêts pour la production.
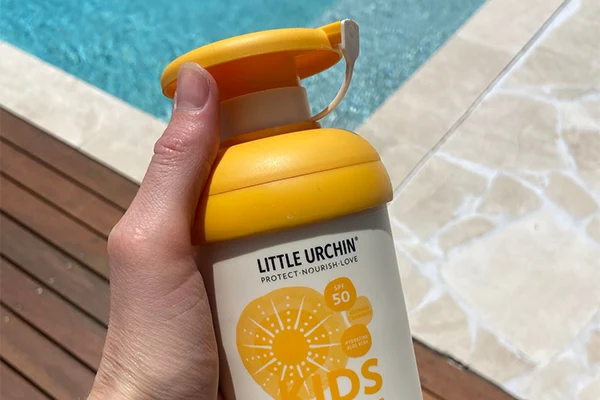
Flacon pompe airless personnalisé de 300 ml pour Little Urchin
Un emballage airless de 300 ml développé pour la crème solaire familiale de Little Urchin. Nous avons injecté la bague, l’actuateur et la surcap pour suivre la silhouette du grand flacon, puis réglé l’ajustement afin que la pompe s’amorce facilement, reste étanche et conserve une course régulière.
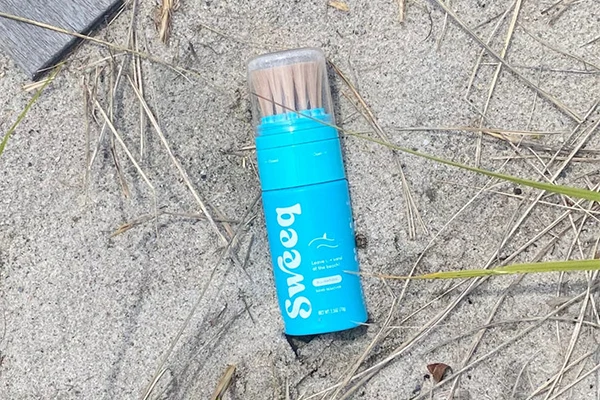
Flacon souple avec pinceau personnalisé pour Sweeq
Un flacon souple à moule dédié avec pinceau pour la poudre qui élimine le sable de Sweeq. Nous avons injecté le col fileté, l’insert interne et le bouchon afin que la tête pinceau s’assemble proprement, que la poudre reste protégée et que le flacon soit confortable à presser d’une seule main.
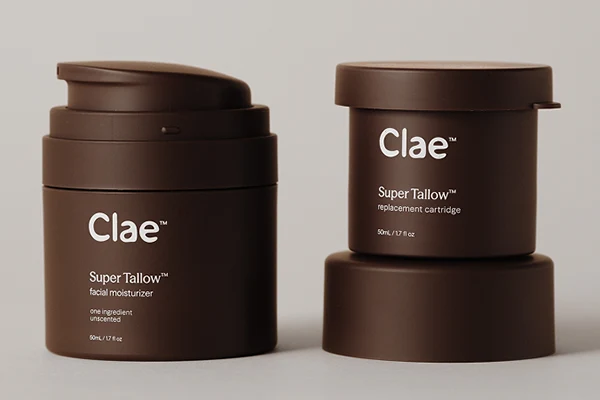
Pot pompe airless rechargeable personnalisé de 50 ml pour Clae
Un pot pompe airless rechargeable de 50 ml développé pour le baume Super Tallow™ de Clae. Nous avons injecté la coque extérieure, le couvercle et la cartouche interne dans un système à encliquetage précis afin de protéger le baume et de faciliter l’insertion des recharges.